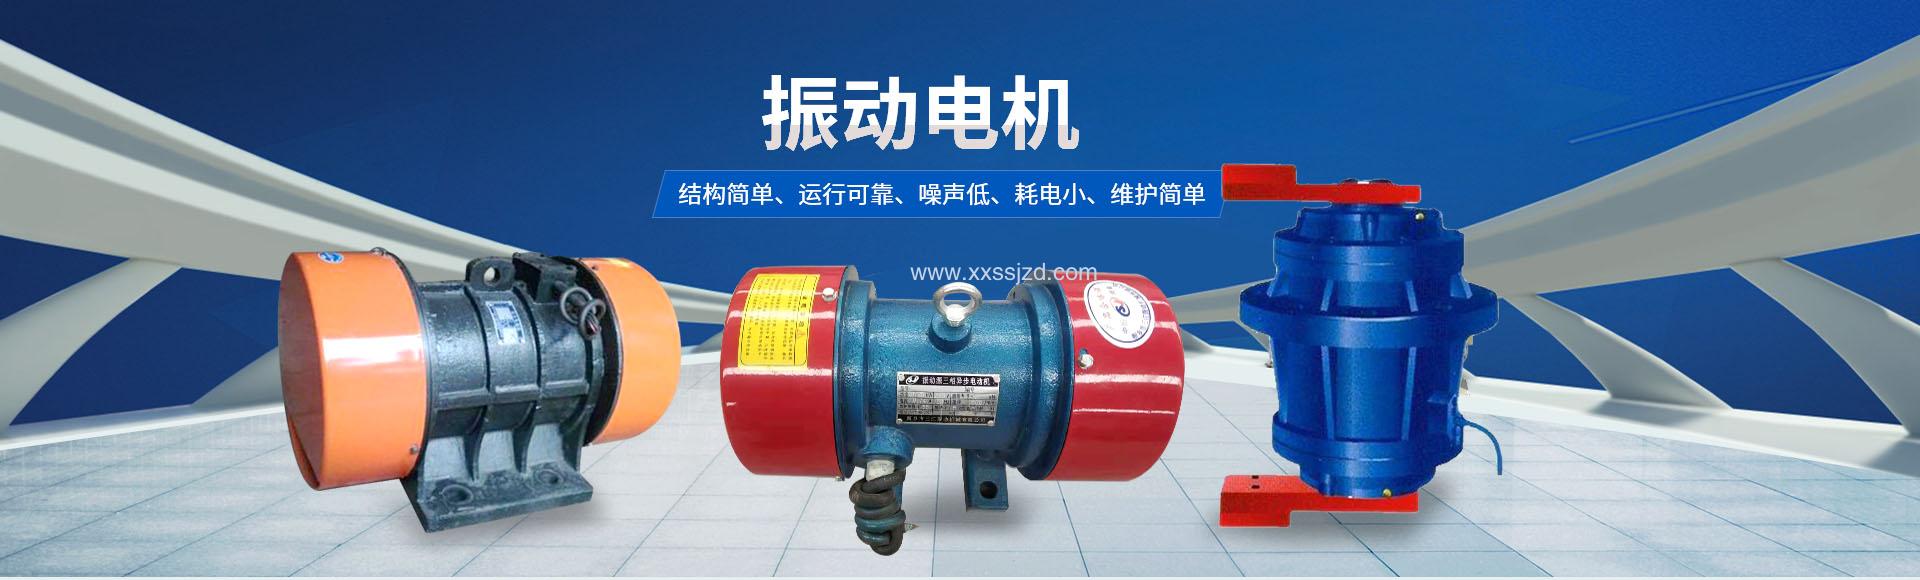
振动电机在连续作业中承受 2.5~6.3 mm 的持续振幅,轴承长期处于交变径向载荷作用下。轴承游隙一旦超出允许范围,会引发温升异常、振动值增大与偏心块相位漂移。本文给出游隙判定标准、更换时机、拆卸扭矩与安装配合公差的量化参数。
振动电机轴承径向游隙按 GB/T 4604-2006 分组。常用 6312、22312 系列轴承的 C3 组径向游隙为 23~43 μm,C4 组为 36~61 μm。因振动电机运行中承受 2.5~6.3 mm 振幅,标准游隙无法补偿温升后的热膨胀,选用 C3 或 C4 加大游隙组别。安装后的推荐径向游隙,内径 30~50 mm 轴承取 C3 组 0.025~0.045 mm。
游隙检测采用塞尺法与千分表法两种。塞尺法在轴承未安装状态下进行,将轴承立放,用 0.02 mm 分度值塞尺从外圈与滚动体之间的最小间隙水平插入,以轻微阻力通过时的塞尺厚度作为径向游隙值。千分表法用于安装前后对比,磁性表座吸附于轴颈或轴承座,千分表测头垂直顶在外圈端面,在外圈 180° 相对方向施加 150 N 径向推力,读数即为径向游隙。
安装前游隙与安装后游隙的差值不应超过出厂游隙的 30%。超出该值,表明轴颈或轴承座配合尺寸不合格,须重新加工配合面。
二、更换时机判定
轴承更换采用累计运行时间与状态检测双判据。累计运行 8000 小时后强制更换轴承。状态检测判据如下:
轴承座温升超过 35 K 且继续上升,停机检测游隙。
用 500 V 兆欧表测量定子线圈对地绝缘电阻,低于 20 MΩ 时先进行干燥处理,干燥温度 80~90 ℃,时间不少于 12 小时。
轴承座振动速度值两侧差值超过 15%,需重新调整偏心块至平衡。
三、拆卸流程与紧固扭矩
拆卸前切断电源并挂锁,等待电机完全停止,惯性运转约 3~8 分钟。拆卸顺序:拆下两端防护罩,记录偏心块工作时的激振力百分值;取下轴端挡圈;旋松外偏心块紧固螺栓,卸下外偏心块;旋松内偏心块紧固螺栓,卸下内偏心块,取出轴键;清除 VD 型密封圈油污并拆下;卸下端盖压紧螺栓,用顶出螺栓将端盖从机壳内顶出;从端盖上卸下轴承压盖,将轴承从轴承室内顶出。圆柱滚子轴承须将内套从轴上取下,与外套配对放置。
内径不大于 80 mm 的轴承采用三爪拉马拆卸,拉马钩住轴承内圈,螺杆顶住轴心缓慢施力,禁止用撬棍单侧施力。
底脚螺栓紧固力矩按 8.8 级螺栓执行:M12 为 75~85 N·m,M16 为 180~210 N·m,M20 为 350~400 N·m,M24 为 600~680 N·m。新机运行前 100 小时内每班检查底脚螺栓,超过 100 小时后每周检查一次。每次调节激振力后,偏心块压紧螺栓须重新紧固,每 500 小时检查一次。
四、轴颈与轴承座配合公差
轴承内圈与轴颈采用 k6 或 m6 过盈配合,推荐过盈量如下:
轴承内径 (mm) 推荐配合 过盈量范围 (μm) 30~50 k6 +2~+18 50~80 m6 +11~+30 80~120 m6 +13~+35
轴承外圈与轴承座采用 H7 或 J7 间隙配合,外圈在座内留有 0.02~0.05 mm 轴向浮动空间,用于补偿运行热膨胀。
轴颈几何精度要求:圆度误差不大于 0.005 mm,圆柱度误差不大于 0.008 mm,表面粗糙度 Ra 不大于 0.8 μm。测量使用外径千分尺在轴颈前、中、后 3 个截面各取 2 个正交方向,6 个读数中最大值与最小值之差不超过允差范围。
五、安装规范与验证
更换轴承须使用原厂同型号。加热安装采用油浴加热,温度 80~100 ℃,禁止超过 120 ℃。安装后轴承压盖与轴承外圈间隙为 0.05~0.10 mm。
安装完成后空载运行 5 分钟,用测振仪测量轴承座处振动速度值,两侧差值不超过 15%,超过时重新调整至平衡。

 豫公网安备41070402000271号